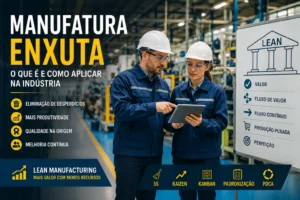
A manufatura enxuta, também conhecida como Lean Manufacturing, é uma filosofia de gestão que busca aumentar a eficiência dos processos industriais por meio da eliminação de desperdícios, da melhoria contínua e da geração de valor para o cliente. Seu objetivo é produzir com qualidade, reduzir custos operacionais, melhorar o fluxo de produção e utilizar os recursos de maneira mais eficiente.
Em um cenário industrial marcado pela competitividade, pela pressão por produtividade e pela necessidade de redução de custos, a manufatura enxuta tornou-se uma abordagem importante para empresas que desejam aprimorar seus processos sem comprometer a qualidade dos produtos.
Entretanto, implementar o Lean Manufacturing vai muito além de organizar o ambiente de trabalho ou reduzir estoques. Sua aplicação exige análise de processos, padronização das operações, participação dos colaboradores, acompanhamento de indicadores e uma cultura organizacional orientada à solução de problemas.
Neste artigo, você entenderá o que é manufatura enxuta, quais são seus princípios, suas principais ferramentas e como aplicar essa metodologia no chão de fábrica para alcançar resultados sustentáveis.
O que é manufatura enxuta?
A manufatura enxuta é uma abordagem de gestão da produção baseada na identificação e eliminação de atividades que não agregam valor ao produto ou serviço sob a perspectiva do cliente.
Sua origem está associada ao Sistema Toyota de Produção, desenvolvido no Japão e consolidado ao longo do século XX. Esse sistema estabeleceu práticas para produzir com eficiência, controlar a qualidade na origem, reduzir estoques desnecessários e responder melhor às necessidades da demanda.
O conceito de produção enxuta ficou conhecido internacionalmente como Lean Manufacturing, especialmente a partir dos estudos sobre o sistema produtivo da Toyota.
Na prática, uma empresa que adota a manufatura enxuta procura responder a cinco perguntas fundamentais:
- O que realmente agrega valor ao cliente?
- Quais atividades representam desperdício?
- Como melhorar o fluxo de materiais e informações?
- Como prevenir defeitos e evitar retrabalho?
- Como envolver as pessoas na melhoria contínua?
A proposta não é simplesmente produzir mais com menos funcionários. O objetivo é eliminar ineficiências, simplificar os processos e utilizar melhor os recursos disponíveis, preservando a segurança, a qualidade e as condições adequadas de trabalho.
Quais são os cinco princípios do Lean Manufacturing?
A abordagem Lean é frequentemente apresentada por meio de cinco princípios fundamentais: valor, fluxo de valor, fluxo contínuo, produção puxada e busca pela perfeição.
1. Definir o valor para o cliente
O primeiro princípio consiste em compreender aquilo que o cliente realmente valoriza.
Na indústria, isso pode envolver características como dimensões corretas, resistência, aparência, desempenho, segurança, prazo de entrega e conformidade com as especificações técnicas.
Uma atividade agrega valor quando contribui para entregar aquilo que o cliente necessita e está disposto a receber, respeitando os requisitos aplicáveis.
Por exemplo, em uma indústria de embalagens plásticas, a espessura, a resistência mecânica e a integridade da embalagem podem ser requisitos essenciais. Produzir uma embalagem fora da especificação gera custos, mas não cria valor para o cliente.
2. Mapear o fluxo de valor
O fluxo de valor compreende as etapas necessárias para transformar matérias-primas em produtos acabados, incluindo o fluxo de informações que orienta a produção.
O objetivo é identificar atividades que agregam valor, atividades necessárias que não agregam valor diretamente e desperdícios que podem ser eliminados.
O Mapeamento do Fluxo de Valor, conhecido como VSM (Value Stream Mapping), permite visualizar tempos de processamento, estoques intermediários, esperas, movimentações e gargalos.
Com essas informações, a organização consegue priorizar melhorias com base em evidências, em vez de depender apenas de percepções individuais.
3. Criar fluxo contínuo
O fluxo contínuo busca fazer com que os produtos avancem pelas etapas produtivas com o mínimo possível de interrupções, filas e esperas.
Para isso, é necessário avaliar o balanceamento das operações, a disponibilidade dos equipamentos, o layout, os tempos de ciclo e a capacidade produtiva.
Quando uma operação produz muito mais rápido do que a etapa seguinte consegue absorver, pode ocorrer acúmulo de materiais e aumento do estoque em processo.
A melhoria do fluxo deve considerar as limitações reais de cada processo, sem comprometer a segurança ou a estabilidade operacional.
4. Implantar a produção puxada
Na produção puxada, a fabricação é orientada pela demanda da etapa seguinte ou do cliente, conforme as regras de planejamento e abastecimento definidas.
O Kanban pode ser utilizado para sinalizar a necessidade de reposição de materiais ou de fabricação de determinados itens.
Essa abordagem ajuda a evitar a produção antecipada, o excesso de estoque e a utilização desnecessária de recursos.
Entretanto, a produção puxada não significa trabalhar sem planejamento. Ela exige controle da demanda, estabilidade dos processos, abastecimento adequado e critérios claros de reposição.
5. Buscar a perfeição por meio da melhoria contínua
O quinto princípio consiste em aperfeiçoar continuamente os processos.
Mesmo quando uma operação apresenta bons resultados, ainda podem existir oportunidades para reduzir desperdícios, simplificar tarefas, melhorar a ergonomia e prevenir falhas.
A melhoria contínua, conhecida como Kaizen, envolve a participação das pessoas que executam e acompanham as atividades diariamente.
Pequenas melhorias, quando sustentadas e padronizadas, podem produzir ganhos relevantes ao longo do tempo.
Quais são os oito desperdícios da manufatura enxuta?
A identificação dos desperdícios é uma das bases do Lean Manufacturing. Tradicionalmente, são reconhecidas sete categorias de desperdício, às quais muitas abordagens modernas acrescentam a subutilização do talento humano, formando a lista dos oito desperdícios.
1. Superprodução
Fabricar mais do que o necessário ou antes do momento adequado.
A superprodução pode gerar estoques elevados, ocupar espaço físico, consumir matérias-primas e dificultar a identificação de problemas de qualidade.
2. Espera
Ocorre quando pessoas, materiais ou equipamentos ficam parados aguardando a conclusão de uma atividade, a liberação de um processo, a chegada de insumos ou uma decisão.
A análise dos tempos de espera permite identificar gargalos e oportunidades de melhoria no fluxo produtivo.
3. Transporte desnecessário
Movimentar materiais entre locais sem necessidade operacional agrega custos e pode aumentar o risco de avarias.
Um layout bem planejado pode reduzir deslocamentos, simplificar o abastecimento e melhorar o fluxo de produção.
4. Processamento excessivo
Realizar atividades, controles ou operações que não são necessários para atender aos requisitos do produto ou do cliente.
A eliminação desse desperdício exige compreender as especificações técnicas e garantir que nenhuma exigência legal, normativa ou contratual seja desconsiderada.
5. Estoque excessivo
Manter matérias-primas, produtos em processo ou produtos acabados em quantidades superiores às necessárias.
Além de ocupar espaço, o excesso de estoque pode esconder problemas de planejamento, instabilidade produtiva, defeitos e desbalanceamento entre operações.
6. Movimentação desnecessária
Movimentos excessivos dos operadores, como caminhar repetidamente para buscar ferramentas, alcançar materiais em posições inadequadas ou realizar deslocamentos evitáveis.
A organização do posto de trabalho e os princípios ergonômicos ajudam a reduzir essas perdas.
7. Defeitos e retrabalho
Produtos fora das especificações exigem inspeções adicionais, retrabalho, segregação, descarte e, em determinadas situações, atendimento de reclamações de clientes.
A prevenção deve ser priorizada por meio de processos estáveis, parâmetros controlados, treinamento, análise de causas e mecanismos de prevenção de erros.
8. Subutilização do talento humano
Acontece quando os conhecimentos, as habilidades e as sugestões dos colaboradores não são aproveitados adequadamente.
Profissionais que conhecem as dificuldades do processo podem contribuir para identificar causas de falhas e desenvolver soluções práticas.
Uma cultura Lean valoriza a participação das pessoas, a capacitação e a resolução estruturada de problemas.
Quais são as principais ferramentas da manufatura enxuta?
A escolha das ferramentas depende do problema identificado, da maturidade do processo e dos objetivos da organização. Não é necessário implementar todas simultaneamente.
5S: organização e disciplina no ambiente industrial
O 5S é uma metodologia de organização do trabalho baseada em cinco sensos tradicionalmente denominados Seiri, Seiton, Seiso, Seiketsu e Shitsuke.
Sua aplicação envolve utilização adequada dos recursos, ordenação, limpeza, padronização e disciplina.
Na prática, o 5S facilita a identificação de anormalidades, melhora as condições de trabalho e contribui para a manutenção dos padrões operacionais.
Kaizen: melhoria contínua
O Kaizen incentiva a identificação e a implementação de melhorias de forma contínua.
Pode ser utilizado para reduzir o tempo de preparação de máquinas, melhorar o abastecimento de materiais, simplificar inspeções ou reduzir perdas de matéria-prima.
Uma iniciativa Kaizen deve partir de um problema ou oportunidade claramente identificados, estabelecer uma condição desejada e verificar os resultados obtidos.
PDCA: método para solucionar problemas
O ciclo PDCA organiza a melhoria em quatro etapas:
- Plan — Planejar: identificar o problema, analisar dados e estabelecer um plano.
- Do — Executar: implementar as ações planejadas.
- Check — Verificar: comparar os resultados com as metas estabelecidas.
- Act — Agir: padronizar o que funcionou ou revisar as ações quando os resultados forem insuficientes.
O PDCA pode ser aplicado tanto em projetos de produtividade quanto no tratamento de não conformidades do Sistema de Gestão da Qualidade.
Kanban: controle visual do fluxo
O Kanban utiliza sinais visuais para comunicar necessidades de produção ou reposição.
Pode envolver cartões, quadros, recipientes identificados ou sistemas digitais, dependendo das características da operação.
Quando bem dimensionado, ajuda a controlar o trabalho em processo e a sincronizar etapas produtivas.
VSM: Mapeamento do Fluxo de Valor
O VSM permite representar o fluxo de materiais e informações de um processo, evidenciando esperas, estoques, tempos de processamento e oportunidades de melhoria.
É especialmente útil para compreender problemas que atravessam vários setores, em vez de analisar cada operação de forma isolada.
SMED: redução do tempo de setup
O SMED (Single-Minute Exchange of Die) é uma abordagem voltada à redução dos tempos de preparação e troca de ferramentas, moldes ou produtos.
A técnica busca distinguir atividades que precisam ocorrer com o equipamento parado daquelas que podem ser preparadas antecipadamente, com condições seguras e procedimentos adequados.
A redução do setup pode aumentar a disponibilidade dos equipamentos e permitir lotes menores com maior flexibilidade.
Poka-Yoke: prevenção de erros
O Poka-Yoke consiste em desenvolver mecanismos que previnam erros ou identifiquem anormalidades imediatamente.
Exemplos incluem dispositivos que impedem a montagem incorreta de componentes, sensores que verificam a presença de peças e sistemas que bloqueiam uma operação quando uma condição obrigatória não é atendida.
A prevenção de erros reduz a dependência exclusiva da inspeção final.
OEE: eficiência global dos equipamentos
O OEE (Overall Equipment Effectiveness) é um indicador utilizado para avaliar a eficiência dos equipamentos a partir de três componentes:
- Disponibilidade: considera as perdas relacionadas às paradas.
- Desempenho: considera as perdas de velocidade em relação à referência definida.
- Qualidade: considera a proporção de unidades boas em relação à produção total considerada no cálculo.
A fórmula usual é:
OEE = Disponibilidade × Desempenho × Qualidade
Os três componentes devem ser expressos em forma decimal durante o cálculo. O resultado é convertido em percentual.
O OEE ajuda a investigar perdas de produção, mas precisa ser interpretado em conjunto com outros indicadores e com o contexto operacional.
Como implementar a manufatura enxuta na indústria?
A implementação do Lean Manufacturing deve ser conduzida de forma estruturada. A simples adoção de ferramentas isoladas não garante resultados sustentáveis.
Etapa 1: diagnosticar o processo atual
O primeiro passo é compreender como o processo funciona na realidade.
O diagnóstico pode incluir observação direta no chão de fábrica, entrevistas com operadores, análise de documentos, levantamento dos tempos de ciclo, avaliação do layout e identificação de gargalos.
O Gemba Walk, expressão associada à observação do local onde o trabalho acontece, ajuda a aproximar a análise gerencial das condições reais de operação.
Etapa 2: estabelecer indicadores e metas
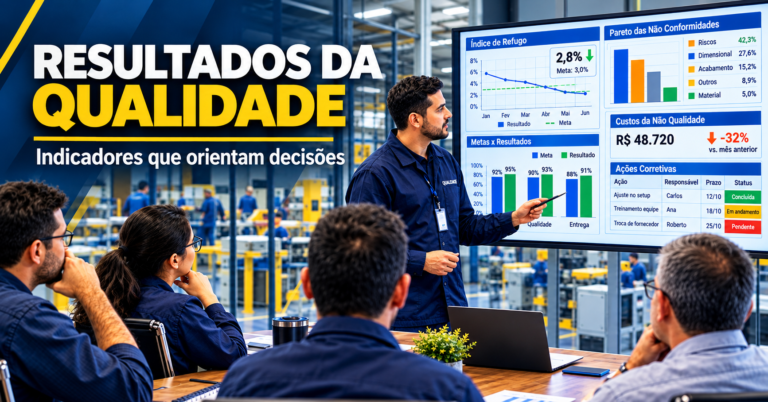
Após identificar os principais problemas, é necessário definir indicadores que permitam medir a situação atual e acompanhar a evolução.
Alguns indicadores relevantes são:
- Índice de refugo.
- Índice de retrabalho.
- OEE dos equipamentos.
- Tempo de setup.
- Tempo de ciclo.
- Produtividade por hora trabalhada.
- Cumprimento do plano de produção.
- Prazo de entrega.
- Estoque em processo.
As metas devem ser coerentes com o histórico, a capacidade do processo, os requisitos de qualidade e os objetivos da empresa.
Etapa 3: priorizar os desperdícios
Nem todo problema precisa ser tratado ao mesmo tempo.
Ferramentas como o Diagrama de Pareto podem ajudar a identificar quais causas respondem pela maior parcela das perdas. A Matriz de Esforço e Impacto também pode apoiar a priorização das iniciativas.
A escolha deve considerar o impacto esperado, o custo, os riscos e a viabilidade de implementação.
Etapa 4: investigar as causas dos problemas
Antes de definir uma solução, é necessário compreender por que o problema ocorre.
O Diagrama de Ishikawa e os 5 Porquês podem apoiar a investigação das causas potenciais. Quando necessário, a análise deve ser complementada por medições, testes e avaliação técnica do processo.
Uma causa não deve ser considerada confirmada apenas porque parece plausível. É importante verificar se as evidências sustentam a hipótese.
Etapa 5: implementar melhorias e padronizar
Com as causas compreendidas, a equipe pode desenvolver ações para eliminar ou reduzir as perdas.
As ações podem incluir mudanças no layout, revisão dos parâmetros operacionais, melhoria do abastecimento, implantação de controles visuais, alteração do método de trabalho ou instalação de dispositivos de prevenção de erros.
Após a implementação, os padrões e documentos pertinentes devem ser atualizados, e os colaboradores precisam receber a orientação necessária.
Etapa 6: acompanhar os resultados e sustentar os ganhos
A etapa final consiste em comparar os indicadores antes e depois das melhorias, verificar a eficácia das ações e corrigir eventuais desvios.
Auditorias de processo, reuniões de acompanhamento, gestão visual e treinamentos ajudam a sustentar os resultados.
A melhoria só pode ser considerada consolidada quando o novo padrão é mantido e os ganhos são confirmados por dados confiáveis.
Exemplo prático de Lean Manufacturing na indústria de embalagens plásticas
Considere uma indústria que produz 270 toneladas de embalagens plásticas por mês e apresenta um índice de refugo de 8%.
Para fins didáticos, suponha que o indicador seja calculado sobre a produção mensal de 270 toneladas.
O volume equivalente de refugo seria:
270 toneladas × 8% = 21,6 toneladas por mês.
A equipe identifica que parte das perdas pode estar relacionada a variações de espessura, ajustes inadequados durante a partida das máquinas e instabilidade dos parâmetros de processo. Essas hipóteses precisam ser confirmadas por medições e análise dos registros.
A equipe de melhoria pode estruturar um plano com as seguintes ações:
- Analisar o histórico de refugo por máquina, produto, turno e tipo de defeito.
- Utilizar Pareto para identificar as principais categorias de perdas.
- Investigar as causas com Ishikawa, 5 Porquês e dados do processo.
- Revisar os padrões de setup e os critérios de liberação da produção.
- Treinar os operadores e implementar controles visuais.
- Acompanhar diariamente o índice de refugo e verificar a eficácia das ações.
Se o indicador cair de 8% para 5%, mantendo-se a mesma base de cálculo, o volume equivalente de refugo passaria de 21,6 para 13,5 toneladas por mês.
A diferença seria de 8,1 toneladas mensais, equivalente a uma redução de 37,5% no volume de refugo calculado.
Esse resultado é apenas ilustrativo, não uma garantia de desempenho. Na aplicação real, é necessário confirmar a definição do indicador, a base de cálculo, a estabilidade da produção e os efeitos sobre a conformidade do produto.
O exemplo demonstra como a manufatura enxuta pode integrar análise de dados, padronização, solução de problemas e melhoria contínua.
Qual é a relação entre manufatura enxuta e Sistema de Gestão da Qualidade?
A manufatura enxuta e o Sistema de Gestão da Qualidade (SGQ) são abordagens complementares.
O SGQ estabelece processos, responsabilidades, controles e mecanismos para assegurar que os requisitos sejam atendidos. O Lean Manufacturing, por sua vez, busca melhorar o fluxo produtivo e eliminar desperdícios.
Quando integrados, os dois contribuem para:
- Reduzir não conformidades e retrabalho.
- Melhorar a padronização dos processos.
- Aumentar a estabilidade operacional.
- Fortalecer a análise de causas e a eficácia das ações corretivas.
- Melhorar indicadores de qualidade, produtividade e entrega.
- Incentivar a participação dos colaboradores na melhoria contínua.
A ISO 9001 fornece uma estrutura para a gestão da qualidade, incluindo abordagem por processos, avaliação de desempenho e melhoria. Embora a norma não exija a adoção do Lean Manufacturing como metodologia específica, seus princípios podem apoiar o aprimoramento do sistema de gestão.
Um exemplo dessa integração ocorre quando uma auditoria identifica falhas recorrentes em um procedimento. O SGQ registra e trata a não conformidade; a abordagem Lean ajuda a investigar o fluxo de trabalho, eliminar causas de desperdício e desenvolver uma solução operacional mais eficiente.
É importante, porém, não confundir produtividade com conformidade. Uma operação mais rápida só representa uma melhoria quando mantém os requisitos do produto, a segurança, a rastreabilidade e os controles necessários.
Qual é o papel do profissional de qualidade na manufatura enxuta?
O profissional da qualidade pode atuar diretamente na implementação e na sustentação das práticas Lean.
Entre suas responsabilidades estão analisar indicadores, identificar tendências de defeitos, conduzir auditorias de processo, participar da investigação de causas, acompanhar ações corretivas e verificar se as melhorias foram incorporadas aos padrões operacionais.
Também pode colaborar com Produção, Engenharia, Manutenção, Logística e Segurança do Trabalho na definição de soluções que reduzam perdas sem criar novos riscos.
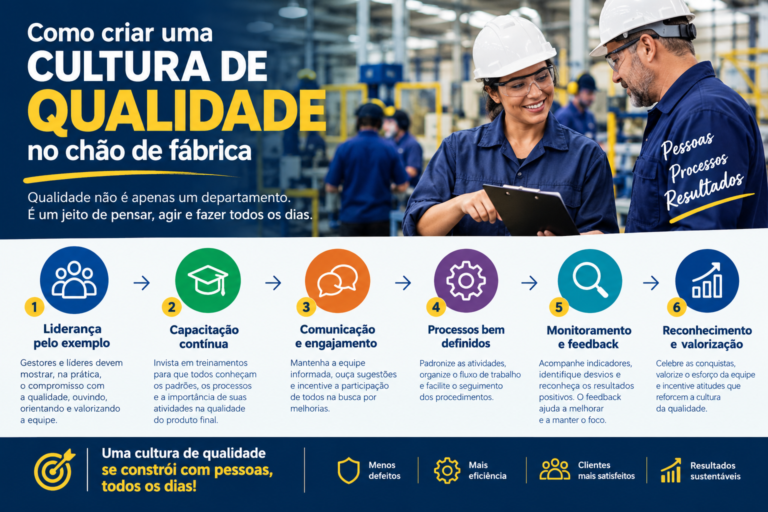
Para profissionais que desejam avançar na carreira industrial, desenvolver conhecimentos em Lean Manufacturing amplia a capacidade de atuar de maneira preventiva, analítica e orientada a resultados.
Competências como interpretação de dados, Excel, ferramentas da qualidade, PDCA, 5S, Kaizen, análise de causa raiz e gestão de indicadores são especialmente úteis nesse contexto.
A experiência prática no chão de fábrica é um diferencial, pois permite compreender as limitações reais do processo e propor melhorias viáveis para quem executa as atividades.
Quais são os benefícios da manufatura enxuta?
Quando implementada com método e sustentação, a manufatura enxuta pode proporcionar benefícios como:
Redução de custos: menor consumo de materiais, menos retrabalho e melhor utilização dos recursos.
Aumento da produtividade: redução de paradas evitáveis, esperas e atividades desnecessárias.
Melhoria da qualidade: prevenção de defeitos, padronização e maior controle das condições operacionais.
Redução dos prazos: melhor fluxo de materiais, menos filas e maior previsibilidade da produção.
Melhor organização: ambientes mais organizados, controles visuais e identificação mais rápida de anormalidades.
Maior envolvimento das equipes: participação dos colaboradores na identificação de problemas e no desenvolvimento de melhorias.
Os benefícios não são automáticos. Dependem da escolha correta dos problemas, do envolvimento da liderança, da capacitação das equipes, da qualidade dos dados e da disciplina para manter os padrões.
Erros comuns na implementação do Lean Manufacturing
Algumas iniciativas fracassam porque a organização trata a manufatura enxuta como um programa pontual, e não como uma filosofia de gestão.
Entre os erros mais comuns estão:
- Implementar o 5S sem desenvolver disciplina para mantê-lo.
- Reduzir estoques sem estabilizar o processo de abastecimento.
- Estabelecer metas de produtividade sem considerar qualidade e segurança.
- Criar indicadores sem definir critérios de cálculo e responsáveis.
- Corrigir sintomas sem investigar as causas dos problemas.
- Implantar ferramentas sem capacitar os colaboradores.
- Não atualizar os procedimentos após mudanças relevantes.
- Abandonar as melhorias quando os resultados iniciais aparecem.
Uma implementação eficaz precisa combinar ferramentas, gestão, conhecimento técnico e participação das pessoas.
Conclusão: manufatura enxuta é uma prática contínua de melhoria
A manufatura enxuta é uma abordagem estratégica para organizações que buscam aumentar a eficiência, eliminar desperdícios e entregar mais valor ao cliente.
Seus resultados dependem da compreensão do processo, da identificação das causas das perdas, da aplicação adequada das ferramentas e do acompanhamento sistemático dos indicadores.
Ao integrar Lean Manufacturing, Sistema de Gestão da Qualidade e melhoria contínua, a indústria pode desenvolver processos mais estáveis, reduzir falhas e fortalecer sua competitividade.
Mais do que aplicar ferramentas isoladas, o desafio é construir uma cultura em que os problemas sejam identificados, analisados e resolvidos de maneira estruturada, com a participação das equipes e o compromisso da liderança.
A manufatura enxuta não é um projeto com data para terminar. É uma prática permanente de aprimoramento dos processos, das pessoas e dos resultados.
Sobre o Qualiprox — Qualidade com Propósito
O Qualiprox compartilha conhecimentos sobre Gestão da Qualidade, processos industriais, melhoria contínua, liderança e desenvolvimento profissional, aproximando os fundamentos técnicos dos desafios reais encontrados nas organizações.