Identificar um problema é importante. Descobrir sua causa, estabelecer boas práticas e comprovar os resultados é o que realmente transforma um processo.
Durante minha atuação como profissional da qualidade em uma indústria automotiva, acompanhei uma situação que me fez compreender melhor a importância de integrar conhecimento técnico, organização e análise de resultados.
A produção estava funcionando, as metas eram acompanhadas diariamente e os procedimentos estavam disponíveis para os operadores. Mesmo assim, um problema aparentemente simples começou a gerar retrabalho, desperdício e dificuldades no fluxo produtivo.
Foi diante dessa situação que apliquei uma proposta de trabalho que reúne três elementos fundamentais da Gestão da Qualidade: Ferramentas, Boas práticas e Indicadores.
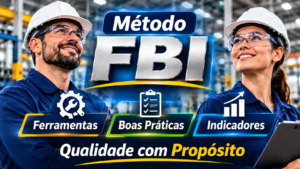
Essa integração deu origem à aplicação do Método FBI, uma proposta educacional do Qualiprox que organiza o raciocínio de melhoria em três pilares:
- F — Ferramentas: utilizar métodos adequados para identificar problemas e investigar suas causas.
- B — Boas práticas: estabelecer padrões, desenvolver pessoas e garantir a execução correta das atividades.
- I — Indicadores: acompanhar o desempenho, medir a evolução e verificar a eficácia das melhorias.
Neste artigo, vou contar como essa metodologia foi aplicada em uma situação de chão de fábrica e quais aprendizados podemos extrair dessa experiência.
1. O início da história: quando o retrabalho começa a fazer parte da rotina
Imagine que estou acompanhando uma linha de montagem de componentes automotivos.
Durante as inspeções de processo, começo a observar um aumento na quantidade de peças que apresentam problemas de encaixe em um componente de acabamento interno.
Inicialmente, a ocorrência parece pequena. O operador identifica a dificuldade, reposiciona a peça e consegue concluir a montagem.
O problema é que essa situação começa a se repetir.
Em alguns casos, o componente precisa ser retirado e montado novamente. Em outros, a peça apresenta uma condição fora do padrão e precisa ser encaminhada para avaliação.
Ao conversar com os operadores, percebi que alguns já estavam acostumados a realizar pequenos ajustes durante a montagem.
Essa informação chamou minha atenção.
Quando uma atividade passa a depender de ajustes frequentes para produzir um resultado aceitável, precisamos investigar se o processo está realmente sob controle.
Decidi reunir as informações disponíveis e apresentar a situação à liderança da produção.
Na análise inicial do cenário, identificamos 72 ocorrências de não conformidade em um período de duas semanas, considerando uma produção de 6.000 peças.
O número isoladamente já merecia atenção, mas precisávamos descobrir quais defeitos estavam causando maior impacto.
Foi nesse momento que iniciamos a aplicação do Método FBI.
2. Primeiro pilar: F de Ferramentas — investigar antes de tomar decisões
A primeira etapa foi compreender o problema utilizando ferramentas adequadas da Gestão da Qualidade.
Não queria propor uma solução baseada apenas em opiniões ou impressões da equipe. Precisávamos trabalhar com informações verificáveis.
2.1. Folha de verificação: organizar as ocorrências
Comecei organizando os registros das não conformidades em uma folha de verificação.
O objetivo era identificar quais defeitos estavam acontecendo, quantas vezes apareciam e em qual etapa do processo eram encontrados.
A classificação fictícia ficou assim:
| Tipo de ocorrência | Quantidade |
|---|---|
| Clipe de fixação mal encaixado | 46 |
| Clipe de fixação invertido | 15 |
| Marcas superficiais no acabamento | 11 |
| Total | 72 |
Essa organização permitiu perceber que o problema de encaixe representava a maior parcela das ocorrências.
2.2. Diagrama de Pareto: identificar a prioridade
Com os dados organizados, utilizei o Diagrama de Pareto.
Dados ilustrativos da ocorrência fictícia.
| Defeito | Quantidade | Participação |
|---|---|---|
| Clipe mal encaixado | 46 | 63,9% |
| Clipe invertido | 15 | 20,8% |
| Marcas superficiais | 11 | 15,3% |
O resultado mostrou que o encaixe inadequado representava aproximadamente 64% das ocorrências.
Isso não significava ignorar os outros defeitos, mas definir uma prioridade de investigação.
Naquele momento, ficou claro que precisávamos compreender o que estava provocando a dificuldade de encaixe.
2.3. Diagrama de Ishikawa: investigar as possíveis causas
Reunimos representantes da produção, qualidade e manutenção para levantar possíveis causas.
Utilizamos as seis categorias tradicionais do Diagrama de Ishikawa:
| Categoria | Possíveis causas investigadas |
|---|---|
| Método | Sequência de montagem ou instrução inadequada |
| Máquina | Desgaste ou folga no dispositivo |
| Material | Variação dimensional dos componentes |
| Mão de obra | Necessidade de treinamento |
| Medição | Critérios de verificação inadequados |
| Meio ambiente | Condições do posto de trabalho |
A investigação precisava evitar conclusões precipitadas.
Não seria correto atribuir o problema ao operador simplesmente porque a falha aparecia durante a montagem.
2.4. Cinco Porquês: aprofundar a investigação
Durante a verificação técnica, identificamos uma possível folga no pino de localização do dispositivo utilizado na operação.
A equipe decidiu aprofundar a análise.
- Por que o componente não estava encaixando corretamente?
Porque sua posição apresentava variações durante a montagem. - Por que a posição apresentava variações?
Porque o dispositivo não mantinha o posicionamento adequado. - Por que o dispositivo não mantinha o posicionamento?
Porque existia desgaste no elemento de localização. - Por que esse desgaste não havia sido identificado anteriormente?
Porque a rotina de verificação não contemplava uma avaliação específica dessa condição. - Por que a condição não estava contemplada na verificação?
Porque o critério de inspeção do dispositivo não havia sido suficientemente detalhado no plano de manutenção.
Após a inspeção técnica, a equipe confirmou que o desgaste do componente ultrapassava o limite estabelecido para aquela aplicação.
A investigação mostrou que não bastava corrigir as peças defeituosas. Precisávamos corrigir também a condição que permitia a repetição do problema.
O primeiro pilar do FBI me ensinou uma coisa: uma boa decisão começa com uma investigação bem conduzida.
3. Segundo pilar: B de Boas práticas — transformar a solução em padrão
Depois de identificar a causa, percebi que a substituição do componente desgastado seria necessária, mas não suficiente.
Se apenas realizássemos o reparo, poderíamos enfrentar novamente o mesmo problema no futuro.
Precisávamos transformar a solução em uma prática incorporada à rotina de produção.
Foi nesse momento que envolvi os operadores, a liderança e a manutenção na construção das melhorias.
3.1. Padronização da atividade
Revisamos a rotina de preparação do posto e verificamos se as orientações estavam claras para todos os turnos.
O objetivo foi reduzir diferenças na execução e estabelecer uma referência comum para a operação.
A equipe passou a utilizar critérios definidos de verificação do dispositivo e de liberação da primeira peça após intervenções ou ajustes.
3.2. Inspeção no início do turno
Uma prática adicional foi incorporada à verificação inicial do equipamento.
A equipe passou a verificar as condições de conservação e posicionamento do dispositivo, seguindo os critérios técnicos estabelecidos.
Essa verificação não substitui a manutenção preventiva, mas funciona como uma camada adicional de controle.
3.3. Treinamento dos operadores
Também realizamos uma orientação sobre os sinais de anormalidade que poderiam indicar problemas no posicionamento.
Expliquei à equipe que a identificação antecipada de uma condição anormal é uma contribuição importante para evitar a geração de produtos não conformes.
O operador não precisa esperar que o defeito apareça na inspeção final.
Ele precisa conhecer o processo e saber quando uma condição merece atenção e comunicação.
3.4. Organização e comunicação entre turnos
Outra melhoria foi fortalecer a comunicação entre as equipes.
As condições identificadas durante um turno passaram a ser registradas e compartilhadas com os responsáveis pelo turno seguinte.
Isso reduziu a dependência de informações transmitidas apenas verbalmente.
3.5. Plano de ação 5W2H
Para organizar as responsabilidades, utilizamos o 5W2H.
| O que fazer? | Como executar? |
|---|---|
| Substituir o componente desgastado | Manutenção conforme especificação |
| Verificar o dispositivo | Inspeção técnica e validação |
| Revisar a rotina de controle | Atualização do checklist aplicável |
| Orientar os operadores | Treinamento no posto de trabalho |
| Melhorar a comunicação | Registro das condições entre turnos |
| Acompanhar a eficácia | Monitoramento dos indicadores |
As ações precisavam ter responsáveis, prazos e critérios de conclusão definidos.
O segundo pilar do Método FBI me mostrou que uma melhoria só ganha força quando deixa de depender da iniciativa individual e passa a fazer parte do padrão de trabalho.
4. Terceiro pilar: I de Indicadores — comprovar se a melhoria funcionou
Depois da investigação e da implementação das ações, chegamos a uma etapa que considero indispensável: medir os resultados.
Não bastava afirmar que a produção estava melhor, precisávamos demonstrar, por meio de informações confiáveis, se o problema realmente havia diminuído.
Para isso, acompanhamos indicadores específicos.
4.1. Índice de não conformidade
No período inicial, foram registradas 46 ocorrências de clipes mal encaixados em uma produção de 6.000 peças.
A taxa específica era:
46 ÷ 6.000 × 1.000 = 7,67 ocorrências por mil peças.
Após a implementação das melhorias, acompanhamos um novo período de duas semanas.
Nesse segundo período, foram registradas 11 ocorrências em 6.100 peças produzidas.
A nova taxa foi:
11 ÷ 6.100 × 1.000 = 1,80 ocorrência por mil peças.
4.2. Comparação dos resultados
Estudo de caso fictício — números demonstrativos.
| Indicador | Antes | Depois |
|---|---|---|
| Produção | 6.000 peças | 6.100 peças |
| Ocorrências do defeito prioritário | 46 | 11 |
| Ocorrências por mil peças | 7,67 | 1,80 |
Redução na taxa específica de não conformidade
Comparação entre as taxas de ocorrências por mil peças nos dois períodos.
Esse resultado demonstra uma melhora importante no cenário apresentado.
Entretanto, não considero que o trabalho esteja concluído apenas porque o indicador apresentou uma redução.
Precisamos continuar acompanhando o processo para verificar se o resultado permanece estável.
4.3. Outros indicadores que podem complementar a análise
Além da taxa de não conformidade, também podemos acompanhar:
- Retrabalho: quantidade de horas ou peças que exigem correção.
- FPY (First Pass Yield): proporção de unidades aprovadas na primeira passagem, conforme o escopo definido.
- Disponibilidade do equipamento: impacto das intervenções não planejadas.
- Aderência ao checklist: cumprimento das verificações previstas.
- Recorrência de defeitos: frequência com que o mesmo problema volta a acontecer.
É importante não confundir a redução de um defeito específico com a melhoria de todos os indicadores de qualidade da fábrica.
Cada indicador precisa ter sua fórmula, seu período de apuração e seu critério de interpretação claramente definidos.
O terceiro pilar do Método FBI me ensinou que não podemos depender apenas da percepção de melhora. Precisamos de dados para verificar se a melhoria realmente aconteceu.
5. O Método FBI integrado ao ciclo de melhoria contínua
Ao observar o desenvolvimento dessa história, percebi que os três pilares funcionam melhor quando estão conectados.
Ferramentas, boas práticas e indicadores não devem atuar de maneira isolada.
Cada elemento cumpre uma função:
| Pilar | Função | Pergunta principal |
|---|---|---|
| Ferramentas | Identificar e analisar problemas | O que está acontecendo e por quê? |
| Boas práticas | Padronizar e executar melhorias | Como devemos trabalhar? |
| Indicadores | Medir e verificar resultados | A melhoria funcionou? |
Essa sequência pode ser integrada ao PDCA:
Plan — Planejar: utilizar ferramentas para entender o problema e estabelecer ações.
Do — Executar: implementar boas práticas, orientar os profissionais e colocar o plano em funcionamento.
Check — Verificar: acompanhar indicadores e comparar os resultados com a situação inicial.
Act — Agir: corrigir desvios, consolidar padrões eficazes e reiniciar o ciclo quando necessário.
Dessa maneira, o FBI pode ser utilizado como uma estrutura didática complementar ao PDCA, orientando o aprendizado e a aplicação das práticas de qualidade.
6. O papel das pessoas na aplicação do Método FBI
Durante a história, uma das coisas que mais me chamou a atenção foi perceber que a solução não dependia exclusivamente da área da qualidade.
O operador contribuiu ao relatar uma dificuldade que estava acontecendo durante a montagem.
A manutenção ajudou a identificar e corrigir a condição do dispositivo.
A liderança apoiou a organização das ações.
A qualidade estruturou a investigação, acompanhou os registros e verificou os resultados.
Cada profissional teve uma participação importante.
Essa experiência fictícia demonstra que a qualidade não deve ser tratada como uma responsabilidade isolada de um departamento.
A área da qualidade pode orientar, analisar, verificar e apoiar a solução dos problemas, mas a construção de processos consistentes depende da participação de toda a organização.
7. Como aplicar o FBI em outras situações industriais?
A metodologia também pode ser utilizada em diferentes problemas de produção.
| Situação | Ferramentas | Boas práticas | Indicadores |
|---|---|---|---|
| Aumento de refugo | Pareto e Ishikawa | Padronização do processo | Índice de refugo |
| Problemas de setup | Checklist e 5W2H | Preparação padronizada | Tempo de setup |
| Falhas de inspeção | Mapeamento e análise de causa | Critérios de inspeção claros | Taxa de detecção e escapes |
| Desorganização do posto | Auditoria 5S | Organização e disciplina | Pontuação de auditoria |
| Retrabalho elevado | MASP e Cinco Porquês | Controle das causas | Horas de retrabalho |
| Oscilação de processo | CEP e cartas de controle | Monitoramento dos parâmetros | Indicadores de estabilidade |
A escolha das ferramentas e dos indicadores deve considerar a natureza do problema, os requisitos do processo e a qualidade dos dados disponíveis.
O método não pretende criar uma ferramenta para cada situação, mas oferecer uma lógica simples para organizar o trabalho de melhoria.
Conclusão: não basta encontrar o problema, é preciso transformar o processo
Ao concluir essa experiência, uma reflexão ficou muito clara para mim.
Encontrar um defeito é apenas o começo.
Uma investigação precisa identificar as causas. As ações precisam transformar a maneira como o trabalho é executado. E os indicadores precisam demonstrar se aquilo que foi implementado realmente trouxe resultado.
Foi assim que compreendi a proposta do Método FBI.
Ferramentas para investigar, analisar e solucionar problemas.
Boas práticas para transformar soluções em padrões de trabalho.
Indicadores para acompanhar, comprovar e sustentar os resultados.
Uma organização não deve depender apenas de profissionais que saibam identificar defeitos. Precisa desenvolver pessoas capazes de compreender os processos, propor melhorias e avaliar os resultados de suas decisões.
Essa é a contribuição que o Qualiprox pretende apresentar com o Método FBI: uma maneira estruturada de aproximar o conhecimento técnico da prática industrial.
Porque qualidade não significa apenas identificar o que está errado. Significa compreender o problema, melhorar a maneira de trabalhar e demonstrar, com dados, que o processo evoluiu.
Método FBI — Qualiprox
Ferramentas para investigar. Boas práticas para transformar. Indicadores para comprovar.
Três pilares. Uma jornada de aprendizagem. Qualidade que gera resultados.
Autoria conceitual: Qualiprox — Qualidade com Propósito.
Nota editorial: a história apresentada é real e foi elaborada para fins educacionais. Os dados de produção, ocorrências e redução de não conformidades são ilustrativos. O Método FBI é uma proposta educacional do Qualiprox e não substitui ferramentas, normas, requisitos técnicos ou sistemas de Gestão da Qualidade reconhecidos.
MATERIAL PARA DOWNLOAD DO MÉTODO AQUI